
Laserschweißen, Laserstrahllöten und Laserschneiden in der robotergestützten Automatisierung
Laserbasierte Fertigungsverfahren wie Laserschweißen, Laserstrahllöten und Laserschneiden sind hochpräzise Technologien, die in der modernen industriellen Fertigung eingesetzt werden. Diese Verfahren ermöglichen saubere Nähte, einen geringen Wärmeeintrag, eine hohe Wiederholgenauigkeit und eine ausgezeichnete Oberflächenqualität – insbesondere in automatisierten Roboteranwendungen.
Vom Karosserierohbau in der Automobilindustrie über das Präzisionsschneiden von Blechen bis hin zu dekorativen Lötanwendungen unterstützen Lasersysteme den Leichtbau, eine hohe Strukturfestigkeit und die Reduzierung von Nachbearbeitungsprozessen.
Laseranwendungen verbinden jedoch hohe Energiedichten, enge Toleranzen und dynamische Roboterbewegungen. Eine stabile Signalübertragung, zuverlässige Energieversorgung, präzise TCP-Positionierung und kontrollierte Medienführung sind entscheidend für eine langfristig hohe Prozesszuverlässigkeit.
Mit jahrzehntelanger weltweiter Erfahrung in der Energie- und Medienführung für Roboter unterstützt BizLink Hersteller mit technisch ausgelegten Kabel-, Roboterdresspack- und Überwachungslösungen, die für hochpräzise Laseranwendungen entwickelt wurden.
Was ist Laserschweißen?
Laserschweißen ist ein Schmelzschweißverfahren, bei dem ein stark fokussierter Laserstrahl die Werkstoffe entlang einer definierten Schweißnaht aufschmilzt und miteinander verbindet. Durch den konzentrierten Energieeintrag lassen sich große Einschweißtiefen bei gleichzeitig geringem thermischem Verzug erzielen.
Laserschweißen wird häufig eingesetzt für:
- tragende Schweißnähte
- Batteriegehäusebaugruppen
- Komponenten im Karosserierohbau
- dünne Bleche
- hochfeste Stähle und Aluminium
Das Verfahren ermöglicht hohe Schweißgeschwindigkeiten, schmale Wärmeeinflusszonen und eine gleichbleibend hohe Nahtqualität.
Wie Laserschweißen in Robotersystemen funktioniert
Beim robotergestützten Laserschweißen überträgt die Laserquelle die Energie über Lichtwellenleiter zu einem am Roboter montierten Laserkopf. Der Roboter führt den Laserstrahl entlang der programmierten Schweißbahn und hält dabei den Fokusabstand und die Ausrichtung präzise ein.
Die Nahtqualität hängt ab von:
- einer stabilen Strahlführung
- einer präzisen Roboterpositionierung
- einer kontrollierten Kühlung und Schutzgasversorgung
- einer zuverlässigen Signal- und Energieübertragung
Bereits geringe Abweichungen bei der Positionierung oder der Kabelstabilität können die Integrität der Schweißnaht beeinträchtigen.
Was ist Laserstrahllöten?
Laserstrahllöten verbindet Materialien mithilfe eines Lotdrahts, der bei einer niedrigeren Temperatur schmilzt als die Grundwerkstoffe. Im Gegensatz zum Schweißen wird der Grundwerkstoff nicht vollständig aufgeschmolzen. Dadurch entstehen nur geringe Verzüge und ein glattes, hochwertiges Oberflächenbild.
Laserstrahllöten wird häufig bei sichtbaren Karosserieverbindungen in der Automobilindustrie eingesetzt, zum Beispiel bei:
- Dachnähten
- Heckklappenverbindungen
- Außenhautverbindungen der Karosserie
Das Verfahren verbindet mechanische Belastbarkeit mit hohen Anforderungen an die Oberflächenqualität.
Warum Laserstrahllöten eine hohe Positioniergenauigkeit erfordert
Laserstrahllöten erfordert eine präzise Lotdrahtzufuhr und eine konstante Ausrichtung des Laserstrahls. Abweichungen in der TCP-Genauigkeit oder eine instabile Leitungsführung am Roboterdresspack können zu einer unregelmäßigen Nahtgeometrie oder optischen Fehlern führen, zum Beispiel durch eine Verschiebung der Fokusposition. Mechanische Stabilität ist daher entscheidend für eine wiederholgenaue Oberflächenqualität.
Was ist robotergestütztes Laserschneiden?
Beim Laserschneiden wird ein fokussierter Laserstrahl eingesetzt, um Material entlang einer definierten Kontur zu schmelzen oder zu verdampfen. Das Verfahren ermöglicht schnelle Schneidprozesse mit schmaler Schnittfugenbreite und minimaler mechanischer Belastung des Werkstücks.
Typische Anwendungen sind:
- Beschnitt in der Automobilproduktion
- Konturschneiden von Blechen
- Bearbeitung von Batteriekomponenten
- präzise industrielle Fertigungsprozesse
Laserschneidsysteme erfordern eine stabile Strahlführung, Kühlleitungen und eine kontrollierte Signalübertragung.
Entscheidende Qualitätsfaktoren bei robotergestützten Laseranwendungen
Laserprozesse reagieren äußerst empfindlich auf mechanische und elektrische Instabilitäten.
TCP-Genauigkeit und Fokuslage
Eine präzise Kalibrierung des Tool Center Points (TCP) stellt den korrekten Fokusabstand und die exakte Positionierung des Laserstrahls sicher. Abweichungen können zu unzureichender Einschweißtiefe, übermäßiger Wärmeeinbringung oder unregelmäßiger Nahtbildung führen.
Stabile Lichtwellenleiter- und Signalübertragung
Lasersysteme sind auf Lichtwellenleiter und empfindliche Steuersignale angewiesen. Übermäßige Torsion, Biegebelastungen oder mechanische Störeinflüsse können die Strahlübertragung oder die Systemzuverlässigkeit beeinträchtigen. Eine kontrollierte Leitungsführung schützt die Integrität der Lichtwellenleiter.
Kühlung und Schutzgasführung
Laserköpfe erfordern stabile Kühlkreisläufe und häufig eine Schutzgasversorgung. Eine ungeeignete Schlauchführung kann zu instabilem Durchfluss, thermischen Belastungen oder vorzeitigem Verschleiß führen.
Mechanische Stabilität bei dynamischen Bewegungen
Schnelle Roboterbewegungen erzeugen Torsionskräfte auf das Roboterdresspack. Eine unkontrollierte Leitungsführung kann die Strahlpositionierung beeinträchtigen und die langfristige Lebensdauer der Kabel reduzieren.
Lasersystemtechnologie und Strahlführung in robotergestützten Anwendungen
Bei robotergestützten Laserprozessen sind die Laserquelle und die Strahlführung entscheidend für Schweißqualität, Nahtpräzision und Schneidleistung. Das Zusammenspiel aus Laserleistung, Fokuslage, Strahlführung und Materialverhalten bestimmt die Prozessstabilität.
Ein genaues Verständnis der Lasersystemarchitektur ist entscheidend für eine zuverlässige automatisierte Produktion.
Faserlaser vs. Scheiben- und CO₂-Laser
Moderne robotergestützte Lasersysteme verwenden vor allem Faser- oder Scheibenlaser. Diese Technologien bieten eine hohe Strahlqualität, eine stabile Ausgangsleistung und eine effiziente Energieumwandlung.
Faserlaser werden aufgrund ihrer kompakten Bauweise, flexiblen Strahlführung und guten Eignung für die Roboterintegration häufig eingesetzt.
CO₂-Laser kommen zwar weiterhin in bestimmten Schneidanwendungen zum Einsatz, erfordern jedoch komplexere Systeme zur Strahlführung und sind in hochdynamischen Roboterumgebungen weniger verbreitet.
Jeder Lasertyp beeinflusst die Anforderungen an Integration, Kühlsysteme und Kabelmanagementstrategien.
Strahlführung und Lichtwellenleitersysteme
In robotergestützten Anwendungen wird der Laserstrahl typischerweise über ein Lichtwellenleiterkabel von der Laserquelle zum am Roboter montierten Bearbeitungskopf übertragen.
Lichtwellenleiterkabel reagieren empfindlich auf übermäßige Biegung, Torsion und mechanische Stöße. Die Einhaltung definierter Biegeradien und eine kontrollierte Leitungsführung sind entscheidend, um die Strahlqualität zu schützen und Übertragungsverluste zu vermeiden.
Mechanische Stabilität unterstützt direkt die langfristige Integrität der Lichtwellenleiter.
Fokussieroptik und Strahlpositionierung
Laserbearbeitungsköpfe enthalten Fokussierlinsen, die Spotgröße und Energiedichte am Werkstück bestimmen.
Eine präzise Fokuslage bestimmt:
- die Einschweißtiefe beim Schweißen
- die Nahtgeometrie beim Löten
- die Schnittfugenbreite beim Schneiden
Geringe Abweichungen im Tool Center Point (TCP) oder mechanische Instabilitäten können den Fokusabstand und die Prozessqualität beeinflussen.
Drahtzufuhr beim Laserstrahllöten
Laserstrahllötsysteme verwenden einen Lotdraht, der kontinuierlich in das Schmelzbad zugeführt wird. Eine stabile Drahtpositionierung und eine synchronisierte Zuführgeschwindigkeit sind entscheidend für ein glattes Nahtbild und eine gleichbleibende Verbindungsqualität.
Unkontrollierte mechanische Bewegungen oder eine instabile Führung der Drahtzuführleitungen können zu einer unregelmäßigen Nahtgeometrie führen.
Prozessgas- und Kühlsysteme
Laserschneiden und Laserschweißen erfordern häufig Prozessgase wie Stickstoff, Argon oder Sauerstoff, um das Schmelzbad zu schützen oder den Materialabtrag zu unterstützen.
Laserköpfe benötigen außerdem stabile Kühlkreisläufe, um thermische Belastungen zu kontrollieren.
Eine kontrollierte Führung von Gasschläuchen und Kühlleitungen stellt einen gleichmäßigen Durchfluss sicher und reduziert mechanische Belastungen bei dynamischen Roboterbewegungen.
Industrielle Anwendungen der robotergestützten Laserbearbeitung
Automobilfertigung
Laserschweißen und Laserstrahllöten werden häufig in der Rohkarosseriefertigung, bei strukturellen Baugruppen und sichtbaren Nähten eingesetzt. Laserschneiden unterstützt Beschnittprozesse und die Bearbeitung von Leichtbaukomponenten.
Batterieproduktion und E-Mobility
Laserschweißen ist in der Fertigung von Batteriemodulen und Batteriegehäusen entscheidend, wenn hohe Präzision und minimale thermische Verzüge erforderlich sind.
Luft- und Raumfahrt sowie Hochpräzisionsfertigung
Laserschweißen und Laserschneiden ermöglichen leichte Strukturbauteile und Baugruppen mit engen Toleranzen.
Haushaltsgeräte- und Blechfertigung
Laserschneiden und Laserstrahllöten unterstützen die effiziente, automatisierte Fertigung von Gehäusen und Strukturbauteilen.
BizLink Lösungen für robotergestützte Laseranwendungen
Eine zuverlässige Laserbearbeitung erfordert eine stabile mechanische und elektrische Infrastruktur.
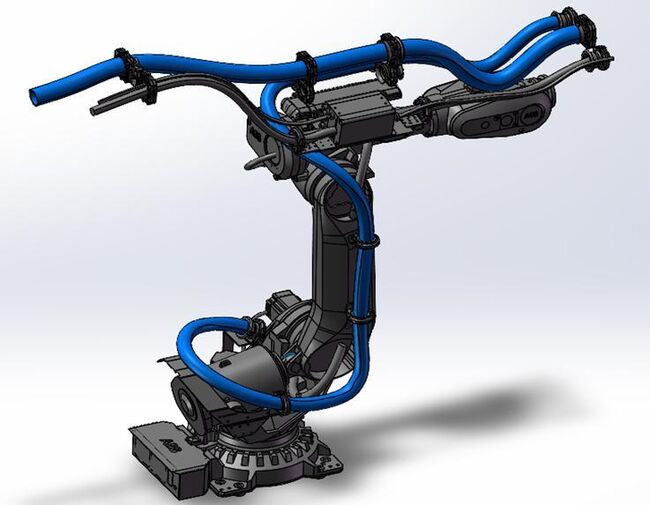
Technisch ausgelegte Dresspacks und Führungssysteme für Lichtwellenleiter
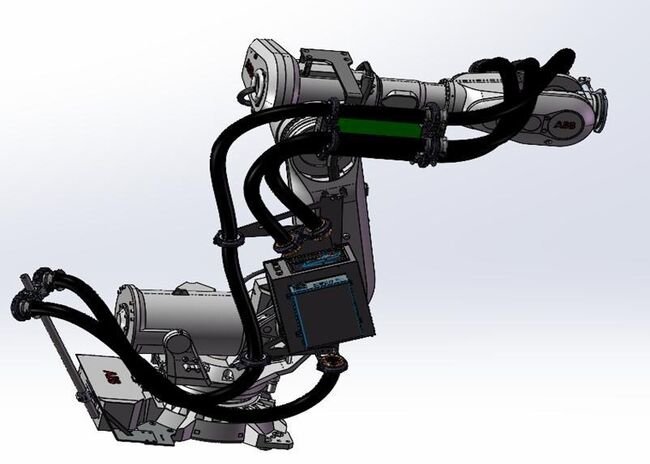
BizLink Roboterdresspacks bieten eine definierte Führung, hohe Torsionsbeständigkeit und einen integrierten Rückstellmechanismus für hochzyklische Roboteranwendungen. Ein optimiertes Kabelmanagement schützt empfindliche Lichtwellenleiterkabel, Kühlleitungen und Steuerleitungen vor Torsion und mechanischen Belastungen.
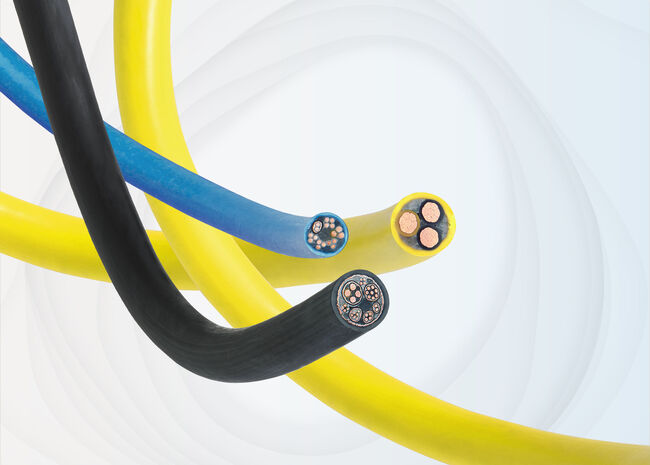
Hochleistungsfähige Roboterkabel
BizLink Kabel sind für kontinuierliche Torsion, EMV-Beständigkeit und dynamische Roboterbewegungen ausgelegt. Sie unterstützen eine stabile Signal- und Energieübertragung in hochpräzisen Laserumgebungen.
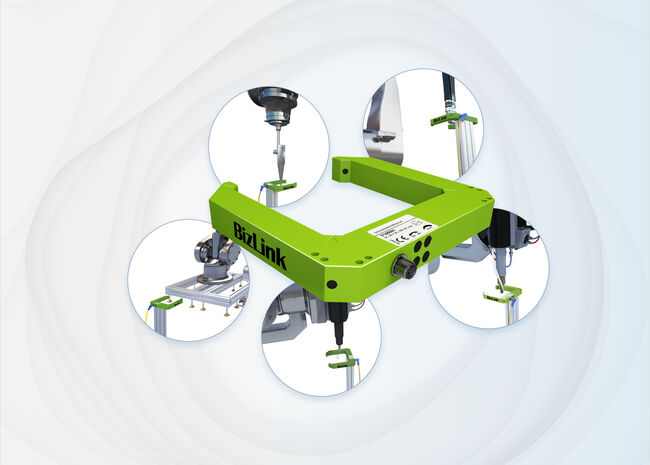
BizLink advintec TCP Werkzeugvermessung
BizLink advintec TCP ermöglicht die automatisierte und hochpräzise Überprüfung des Tool Center Points (TCP) des Roboters direkt in der Produktionsumgebung. Eine exakte TCP-Ausrichtung ist in allen robotergestützten Anwendungen entscheidend, bei denen die Positioniergenauigkeit die Prozessqualität beeinflusst.
Das System ist unabhängig von der jeweiligen Anwendung und vom Roboterhersteller und richtet sich in erster Linie nach der Geometrie des Roboterwerkzeugs. Rotationssymmetrische Roboterwerkzeuge lassen sich besonders einfach kalibrieren. Auch komplexe oder indirekt messbare Werkzeuge können mithilfe von Hilfsstiften oder definierten Referenzkomponenten zuverlässig referenziert werden.
Durch die direkte Kompensation gemessener Abweichungen im Roboterprogramm unterstützt BizLink advintec TCP eine langfristige Positionsstabilität, reduziert aufsummierte Ungenauigkeiten und erhöht die Prozesssicherheit in hochzyklischen Produktionsumgebungen.
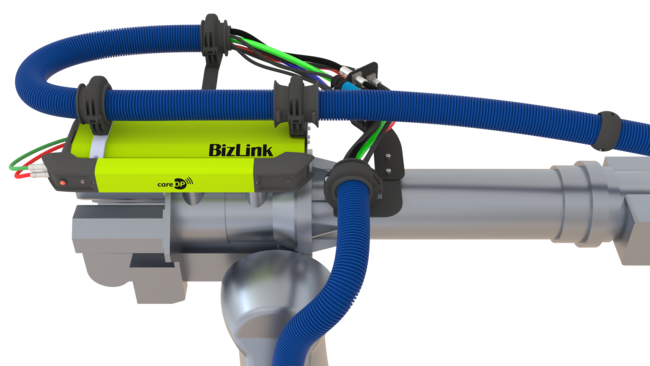
careDP – KI-gestütztes Überwachungssystem
careDP analysiert das Bewegungsverhalten des Roboterdresspacks und erkennt frühzeitig Anzeichen ungewöhnlicher Belastungsmuster. Dadurch ermöglicht das System vorausschauende Wartung und reduziert Stillstandszeiten in hochwertigen Laserproduktionsumgebungen.
Häufig gestellte Fragen (FAQ) zur robotergestützten Laserbearbeitung
Was unterscheidet Laserschweißen vom konventionellen Schweißen in der Automatisierung?
Laserschweißen bietet eine hoch fokussierte Energieeinbringung, reduzierte Verzüge, hohe Prozessgeschwindigkeit und schmale Wärmeeinflusszonen. Gleichzeitig erfordert das Verfahren jedoch eine deutlich höhere Positioniergenauigkeit und eine stabile Systeminfrastruktur.
Wie empfindlich reagiert Laserschweißen auf Fokuslage und TCP-Genauigkeit?
Laserschweißen reagiert sehr empfindlich auf Fokusabstand und Strahlausrichtung. Bereits geringe Abweichungen im Tool Center Point (TCP) oder in der Roboterpositionierung können Einschweißtiefe und Nahtgeometrie deutlich beeinflussen. Eine regelmäßige TCP-Überprüfung stellt eine konstante Fokuslage über lange Produktionsläufe hinweg sicher.
Warum ist die Führung von Lichtwellenleiterkabeln in robotergestützten Lasersystemen so wichtig?
Die Laserenergie wird über Lichtwellenleiterkabel übertragen, die empfindlich auf übermäßige Biegung, Torsion und Mikroschäden reagieren. Werden Mindestbiegeradien unterschritten oder unkontrollierte Bewegungen zugelassen, kann dies die Strahlqualität beeinträchtigen oder zu einem vorzeitigen Ausfall des Lichtwellenleiters führen. Technisch ausgelegte Führungssysteme schützen die Integrität der Lichtwellenleiter in dynamischen Roboteranwendungen.
Wie beeinflusst Schutzgas die Qualität beim Laserschweißen und Laserstrahllöten?
Schutzgas schützt das Schmelzbad, also das flüssige Metall im Schweißbereich, vor Oxidation und stabilisiert den Schweißprozess. Ein ungleichmäßiger Gasfluss oder eine instabile Schlauchführung kann zu Porosität, Verfärbungen oder unregelmäßigen Nähten führen. Eine zuverlässige Schlauchführung und stabile Medienversorgung sind entscheidend für gleichbleibende Ergebnisse.
Welche Rolle spielt Kühlung bei der robotergestützten Laserbearbeitung?
Laserköpfe benötigen stabile Kühlkreisläufe, um thermische Überlastung zu vermeiden. Unzureichende Kühlung oder ein instabiler Kühlmittelfluss können die Strahlstabilität und die Lebensdauer der Komponenten beeinträchtigen. Ein kontrolliertes Schlauchmanagement reduziert mechanische Belastungen der Kühlleitungen und verbessert die langfristige Zuverlässigkeit.
Was sind typische Ursachen für Stillstände in robotergestützten Lasersystemen?
Typische Ursachen für Stillstände sind Lichtwellenleiterschäden, Kabelermüdung, Ausfälle von Kühlleitungen, eine fehlerhafte Fokusausrichtung und instabile Sensorsignale. Eine vorausschauende Überwachung des Dresspack-Bewegungsverhaltens und mechanischer Belastungsmuster kann unerwartete Unterbrechungen reduzieren.
Was sind die häufigsten Fehler beim robotergestützten Laserschweißen?
Typische Fehler sind unzureichende Einschweißtiefe, Porosität, Einbrandkerben, Nahtversatz und übermäßige Spritzerbildung. Diese Probleme werden häufig durch Abweichungen der Fokuslage, instabilen Schutzgasfluss, ungleichmäßige Bauteilpassung oder ungenaue Roboterpositionierung verursacht. Eine stabile TCP-Kalibrierung und kontrollierte Kabelführung sind entscheidend, um die Nahtqualität sicherzustellen.
Wie kann vorausschauende Wartung die Anlagenverfügbarkeit in der Laserproduktion verbessern?
Die Überwachung von Dresspack-Bewegungen und Belastungsmustern ermöglicht die frühzeitige Erkennung von Verschleiß oder ungewöhnlichem mechanischem Verhalten. Dadurch lassen sich unerwartete Kabel- oder Lichtwellenleiterausfälle in hochwertigen Produktionsumgebungen vermeiden.
Ausgelegt für höchste Präzision und Zuverlässigkeit in der robotergestützten Laserbearbeitung
Ganz gleich, ob Sie als OEM, Systemintegrator, Automatisierungsingenieur oder Verantwortlicher für Anlagenzuverlässigkeit tätig sind – BizLink unterstützt Sie bei der Auslegung stabiler robotergestützter Lasersysteme, die die Strahlgenauigkeit schützen, Stillstandsrisiken reduzieren und eine langfristige Produktionsleistung sicherstellen.
Lassen Sie uns gemeinsam Ihre Anwendung im Laserschweißen, Laserstrahllöten oder Laserschneiden bewerten und konkrete Möglichkeiten identifizieren, um Präzision, Anlagenverfügbarkeit und Systemlebensdauer zu verbessern.