
Soudage laser, brasage laser et découpe laser dans l’automatisation robotique
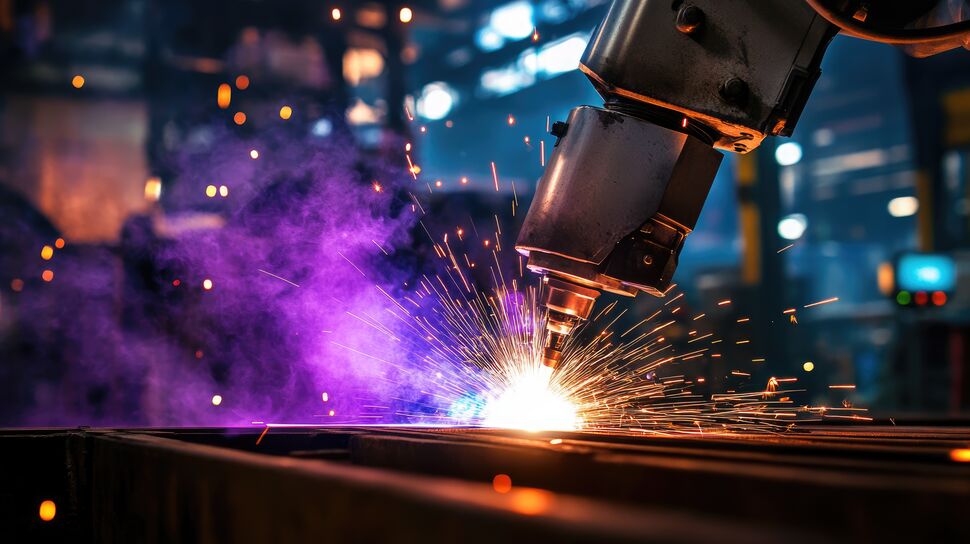
Les procédés de fabrication laser tels que le soudage laser, le brasage laser et la découpe laser sont des technologies de haute précision utilisées dans la production industrielle de pointe. Ces procédés permettent d’obtenir des cordons propres, un faible apport thermique, une répétabilité élevée et une excellente qualité de surface, en particulier dans les environnements robotiques automatisés.
De la production de caisses en blanc dans l’industrie automobile à la découpe de précision de tôles et aux applications de brasage décoratif, les systèmes laser contribuent à la construction légère, à l’intégrité structurelle et à la réduction des opérations de post-traitement.
Cependant, les applications laser associent une forte densité d’énergie, des tolérances étroites et des mouvements robotiques dynamiques. Une transmission stable des signaux, une alimentation électrique fiable, un positionnement précis du TCP et un routage maîtrisé des fluides sont essentiels pour garantir la fiabilité des processus à long terme.
Forte de plusieurs décennies d’expérience internationale dans la gestion de l’énergie et des fluides pour la robotique, BizLink accompagne les fabricants avec des solutions de câbles, de gestion des câbles robotiques et de surveillance conçues pour les applications laser de haute précision.
Qu’est-ce que le soudage laser ?
Le soudage laser est un procédé de soudage par fusion dans lequel un faisceau laser fortement focalisé fait fondre et assemble les matériaux le long d’une ligne de soudure définie. L’apport d’énergie concentré permet d’obtenir une pénétration importante tout en minimisant les déformations thermiques globales.
Le soudage laser est couramment utilisé pour :
- les soudures structurelles
- les assemblages de boîtiers de batteries
- les composants de caisse en blanc
- les tôles minces
- les aciers à haute résistance et l’aluminium
Ce procédé permet d’atteindre des vitesses de soudage élevées, des zones affectées thermiquement étroites et une qualité de soudure constante.
Fonctionnement du soudage laser dans les systèmes robotisés
Lors du soudage laser robotisé, la source laser transmet l’énergie par fibre optique jusqu’à une tête laser montée sur le robot. Le robot guide le faisceau le long de la trajectoire de soudage programmée tout en maintenant avec précision la distance focale et l’alignement.
La qualité du cordon de soudure dépend de :
- la stabilité du guidage du faisceau
- la précision du positionnement du robot
- un refroidissement contrôlé et une alimentation maîtrisée en gaz de protection
- une transmission fiable des signaux et de l’énergie
Même de faibles écarts de positionnement ou de stabilité des câbles peuvent affecter l’intégrité du cordon de soudure.
Qu’est-ce que le brasage laser ?
Le brasage laser assemble des matériaux à l’aide d’un fil d’apport dont la température de fusion est inférieure à celle des matériaux de base. Contrairement au soudage, les matériaux de base ne sont pas entièrement fondus, ce qui limite les déformations et permet d’obtenir un aspect de surface lisse et de haute qualité.
Le brasage laser est largement utilisé pour les assemblages visibles de carrosserie dans l’industrie automobile, par exemple pour :
- les joints de toit
- les liaisons de hayon
- les assemblages extérieurs de carrosserie
Le procédé associe performance mécanique et exigences élevées en matière de qualité de surface.
Pourquoi le brasage laser exige une grande précision de positionnement
Le brasage laser nécessite une alimentation précise du fil d’apport et un alignement constant du faisceau laser. Des variations de précision TCP ou un guidage instable des systèmes de gestion de câbles robotiques peuvent entraîner une géométrie de cordon irrégulière ou des défauts visuels, par exemple en raison d’un déplacement de la position du point focal. La stabilité mécanique est donc essentielle pour garantir une qualité de surface reproductible.
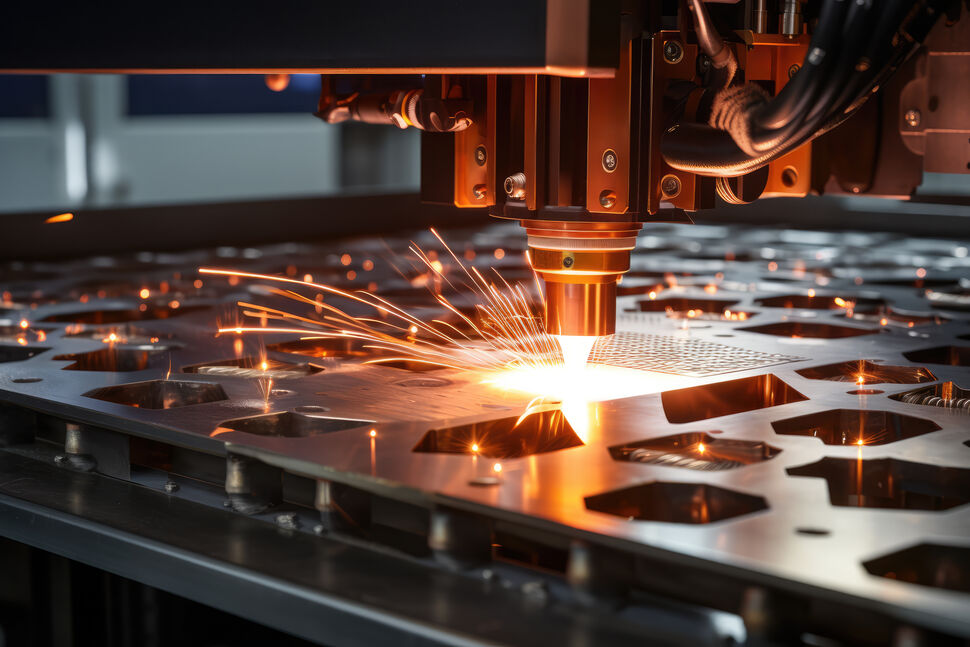
Qu’est-ce que la découpe laser robotisée ?
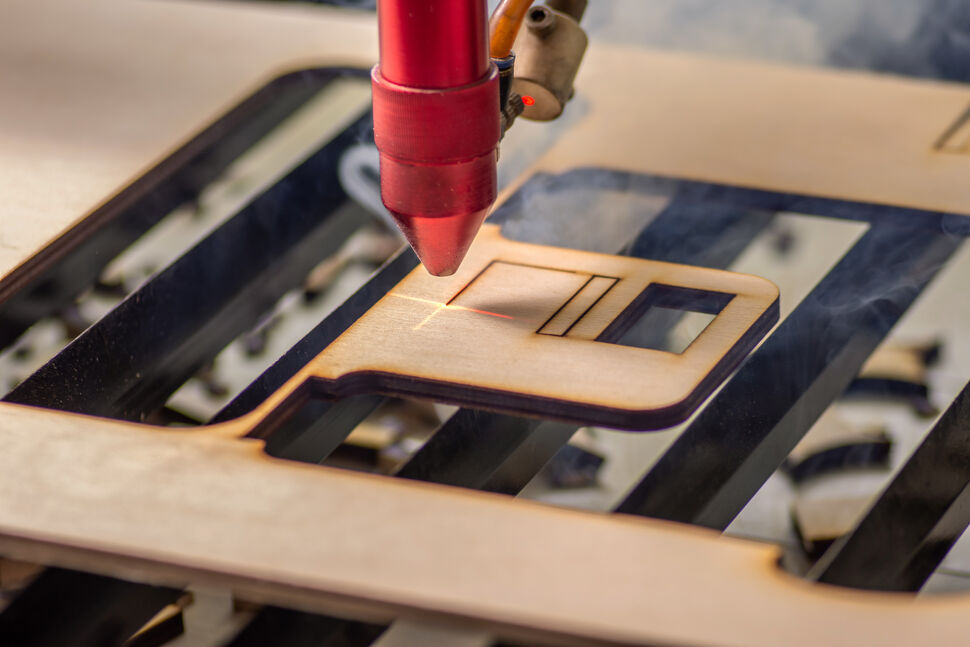
La découpe laser utilise un faisceau laser focalisé pour faire fondre ou vaporiser le matériau le long d’un contour défini. Le procédé permet des opérations de découpe rapides avec une largeur de saignée réduite et une contrainte mécanique minimale sur la pièce.
Les applications typiques comprennent :
- découpe de finition dans la production automobile
- découpe de contours de tôles
- usinage de composants de batteries
- procédés de fabrication industrielle de précision
Les systèmes de découpe laser nécessitent un guidage stable du faisceau, des lignes de refroidissement et une transmission contrôlée des signaux.
Facteurs clés de qualité dans les applications laser robotisées
Les procédés laser sont extrêmement sensibles aux instabilités mécaniques et électriques.
Précision du TCP et de la position focale
Un étalonnage précis du Tool Center Point (TCP) garantit la distance focale correcte et le positionnement exact du faisceau laser. Des écarts peuvent entraîner une pénétration insuffisante, un apport thermique excessif ou une formation irrégulière du cordon.
Transmission stable par fibre optique et des signaux
Les systèmes laser reposent sur des câbles à fibre optique et des signaux de commande sensibles. Une torsion excessive, des contraintes de flexion ou des interférences mécaniques peuvent affecter la transmission du faisceau ou la fiabilité du système. Un guidage contrôlé protège l’intégrité des fibres optiques.
Gestion du refroidissement et du gaz de protection
Les têtes laser nécessitent des circuits de refroidissement stables et souvent une alimentation en gaz de protection. Un guidage inadéquat des tuyaux peut entraîner une instabilité du débit, des contraintes thermiques ou une usure prématurée.
Stabilité mécanique lors des mouvements dynamiques
Les mouvements rapides du robot génèrent des forces de torsion sur les systèmes de gestion de câbles robotiques. Un guidage incontrôlé peut affecter le positionnement du faisceau et réduire la durée de vie des câbles à long terme.
Technologie des systèmes laser et guidage du faisceau dans les applications robotisées
Dans les procédés laser robotisés, la source laser et le guidage du faisceau sont essentiels pour la qualité du soudage, la précision du cordon et les performances de découpe. L’interaction entre la puissance laser, la position focale, le guidage du faisceau et le comportement du matériau détermine la stabilité du processus.
Une compréhension précise de l’architecture du système laser est essentielle pour une production automatisée fiable.
Lasers à fibre vs. lasers à disque et lasers CO₂
Les systèmes laser robotisés modernes utilisent principalement des lasers à fibre ou à disque. Ces technologies offrent une qualité de faisceau élevée, une puissance de sortie stable et une conversion énergétique efficace.
Les lasers à fibre sont largement utilisés grâce à leur conception compacte, leur guidage flexible du faisceau et leur bonne aptitude à l’intégration robotisée.
Les lasers CO₂, bien qu’encore utilisés dans certaines applications de découpe, nécessitent des systèmes de guidage du faisceau plus complexes et sont moins courants dans les environnements robotiques hautement dynamiques.
Chaque type de laser influence les exigences d’intégration, les systèmes de refroidissement et les stratégies de gestion des câbles.
Guidage du faisceau et systèmes à fibre optique
Dans les applications robotisées, le faisceau laser est généralement transmis par un câble à fibre optique depuis la source laser jusqu’à la tête de traitement montée sur le robot.
Les câbles à fibre optique sont sensibles aux courbures excessives, à la torsion et aux chocs mécaniques. Le maintien de rayons de courbure définis et un guidage contrôlé sont essentiels pour protéger la qualité du faisceau et éviter les pertes de transmission.
La stabilité mécanique contribue directement à l’intégrité à long terme des fibres optiques.
Optique de focalisation et positionnement du faisceau
Les têtes de traitement laser contiennent des lentilles de focalisation qui définissent la taille du spot et la densité d’énergie sur la pièce.
Un positionnement focal précis détermine :
- la profondeur de pénétration lors du soudage
- la géométrie du cordon lors du brasage
- la largeur de saignée lors de la découpe
De faibles écarts du Tool Center Point (TCP) ou des instabilités mécaniques peuvent influencer la distance focale et la qualité du processus.
Alimentation en fil lors du brasage laser
Les systèmes de brasage laser utilisent un fil d’apport alimenté en continu dans le bain de fusion. Un positionnement stable du fil et une vitesse d’alimentation synchronisée sont essentiels pour obtenir un aspect de cordon lisse et une qualité d’assemblage constante.
Des mouvements mécaniques incontrôlés ou un guidage instable des lignes d’alimentation en fil peuvent entraîner une géométrie de cordon irrégulière.
Gaz de procédé et systèmes de refroidissement
La découpe et le soudage laser nécessitent souvent des gaz de procédé tels que l’azote, l’argon ou l’oxygène pour protéger le bain de fusion ou soutenir l’enlèvement de matière.
Les têtes laser nécessitent également des circuits de refroidissement stables pour maîtriser la charge thermique.
Un guidage contrôlé des tuyaux de gaz et des lignes de refroidissement garantit un débit constant et réduit les contraintes mécaniques lors des mouvements robotisés dynamiques.
Applications industrielles des procédés laser robotisés
Fabrication automobile
Le soudage laser et le brasage laser sont largement utilisés dans la production de caisses en blanc, les assemblages structurels et les cordons visibles. La découpe laser prend en charge les opérations de détourage et l’usinage de composants légers.
Production de batteries et d’électromobilité
Le soudage laser est essentiel dans la fabrication de modules et de boîtiers de batteries, lorsque une grande précision et une déformation thermique minimale sont requises.
Aéronautique et spatial, et fabrication de haute précision
Le soudage laser et la découpe laser permettent de réaliser des composants et assemblages structurels légers avec des tolérances serrées.
Fabrication d’appareils électroménagers et travail de la tôle
La découpe laser et le brasage laser soutiennent la production automatisée et efficace de boîtiers et de composants structurels.
Solutions BizLink pour applications laser robotisées
Un traitement laser fiable nécessite une infrastructure mécanique et électrique stable.
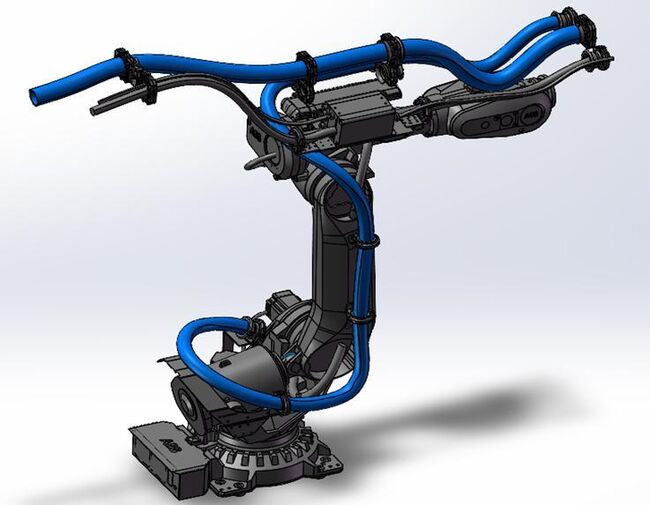
Dresspacks et systèmes de guidage de fibres optiques conçus sur mesure
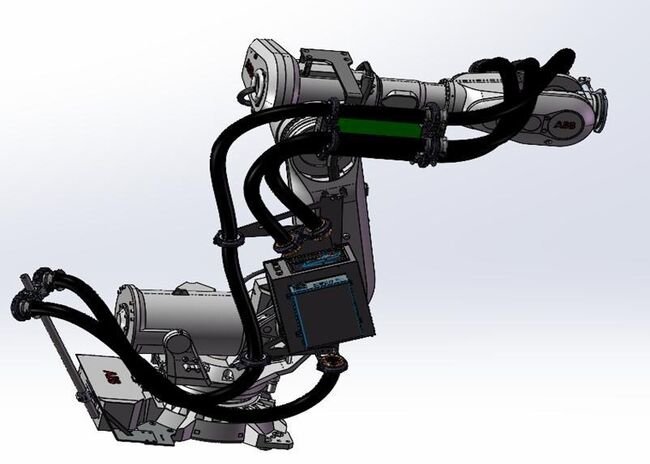
Les systèmes de gestion de câbles robotiques BizLink offrent un guidage défini, une résistance élevée à la torsion et un mécanisme de rappel intégré pour les applications robotisées à cycles élevés. Une gestion optimisée des câbles protège les câbles à fibre optique sensibles, les lignes de refroidissement et les câbles de commande contre la torsion et les contraintes mécaniques.
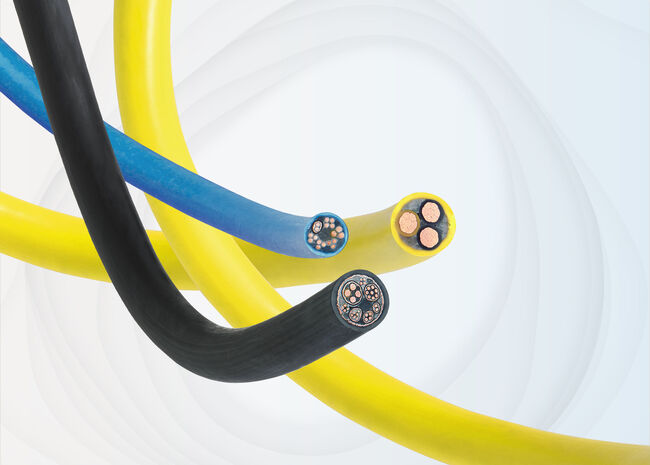
Câbles robotiques haute performance
Les câbles BizLink sont conçus pour résister à la torsion continue, offrir une résistance aux interférences électromagnétiques et accompagner les mouvements robotiques dynamiques. Ils assurent une transmission stable des signaux et de l’énergie dans les environnements laser de haute précision.
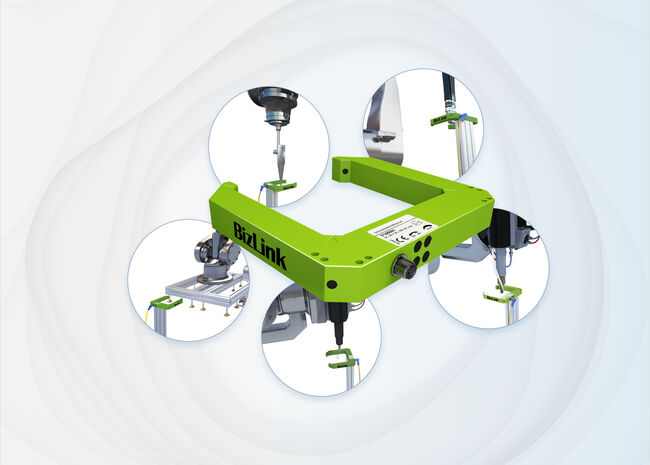
BizLink advintec TCP Mesure d'outils
BizLink advintec TCP permet une vérification automatisée et très précise du Tool Center Point (TCP) du robot directement dans l’environnement de production. Un alignement TCP précis est essentiel dans toutes les applications robotisées où la précision de positionnement influence la qualité du processus.
Le système est indépendant de l’application concernée et du fabricant du robot, et dépend principalement de la géométrie de l’outil robotisé. Les outils robotisés à symétrie de rotation peuvent être calibrés particulièrement facilement. Même les outils complexes ou mesurables indirectement peuvent être référencés de manière fiable à l’aide de broches auxiliaires ou de composants de référence définis.
En compensant les écarts mesurés directement dans le programme du robot, BizLink advintec TCP contribue à une stabilité de position à long terme, réduit les imprécisions cumulées et améliore la fiabilité globale du processus dans les environnements de production à cycles élevés.
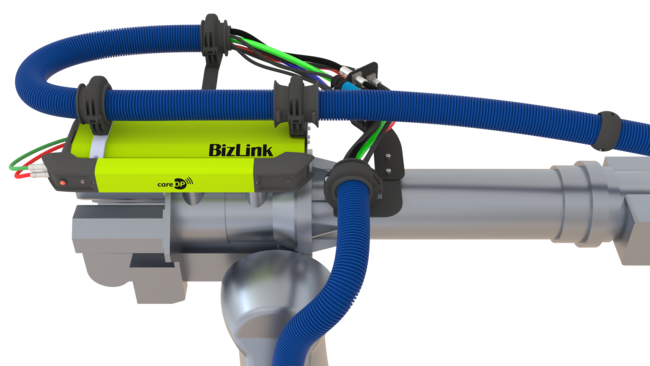
careDP – solution de surveillance conditionnelle assistée par IA
careDP analyse les mouvements des systèmes de gestion de câbles robotiques et détecte précocement les signes de schémas de contrainte anormaux. Le système permet ainsi une maintenance prédictive et réduit les temps d’arrêt dans les environnements de production laser à forte valeur ajoutée.
Questions fréquentes (FAQ) sur les procédés laser robotisés
Qu’est-ce qui différencie le soudage laser du soudage conventionnel dans l’automatisation ?
Le soudage laser offre un apport d’énergie fortement focalisé, des déformations réduites, une vitesse de processus élevée et des zones affectées thermiquement étroites. Il nécessite toutefois une précision de positionnement nettement plus élevée et une infrastructure système stable.
Dans quelle mesure le soudage laser est-il sensible à la position focale et à la précision TCP ?
Le soudage laser est très sensible à la distance focale et à l’alignement du faisceau. Même de faibles écarts du Tool Center Point (TCP) ou du positionnement du robot peuvent influencer significativement la profondeur de pénétration et la géométrie du cordon. Une vérification régulière du TCP garantit une position focale constante sur de longues séries de production.
Pourquoi le guidage des câbles à fibre optique est-il essentiel dans les systèmes laser robotisés ?
L’énergie laser est transmise par des câbles à fibre optique sensibles aux courbures excessives, à la torsion et aux microdommages. Le non-respect des rayons de courbure minimums ou des mouvements incontrôlés peuvent réduire la qualité du faisceau ou provoquer une défaillance prématurée de la fibre optique. Des systèmes de guidage conçus techniquement protègent l’intégrité des fibres optiques dans les applications robotisées dynamiques.
Comment le gaz de protection influence-t-il la qualité du soudage et du brasage laser ?
Le gaz de protection protège le bain de fusion, c’est-à-dire le métal liquide dans la zone de soudage, contre l’oxydation et stabilise le processus de soudage. Un débit de gaz irrégulier ou une instabilité du guidage des tuyaux peuvent entraîner de la porosité, des décolorations ou des irrégularités du cordon. Un guidage fiable des tuyaux et une alimentation stable en fluides sont essentiels pour obtenir des résultats constants.
Quel rôle joue le refroidissement dans le traitement laser robotisé ?
Les têtes laser nécessitent des circuits de refroidissement stables afin d’éviter toute surcharge thermique. Un refroidissement insuffisant ou un débit de liquide de refroidissement instable peut affecter la stabilité du faisceau et la durée de vie des composants. Une gestion contrôlée des tuyaux réduit les contraintes mécaniques sur les lignes de refroidissement et améliore la fiabilité à long terme.
Quelles sont les causes typiques des arrêts dans les systèmes laser robotisés ?
Les causes fréquentes d’arrêt comprennent les dommages aux fibres optiques, la fatigue des câbles, les défaillances des lignes de refroidissement, le mauvais alignement focal et l’instabilité des capteurs. La surveillance prédictive des mouvements du dresspack et des schémas de contrainte mécanique peut réduire les interruptions imprévues.
Quels sont les défauts les plus courants dans le soudage laser robotisé ?
Les défauts typiques comprennent un manque de pénétration, la porosité, les caniveaux, le décalage du cordon et les projections excessives. Ces problèmes sont souvent causés par des écarts de position focale, un débit de gaz de protection instable, un ajustement irrégulier des pièces ou une imprécision du positionnement du robot. Une calibration TCP stable et un guidage contrôlé des câbles sont essentiels pour maintenir la qualité du cordon.
Comment la maintenance prédictive peut-elle améliorer la disponibilité des installations dans la production laser ?
La surveillance des mouvements du dresspack et des schémas de contrainte permet de détecter précocement l’usure ou un comportement mécanique anormal. Cela permet d’éviter les défaillances imprévues des câbles ou des fibres optiques dans les environnements de production à forte valeur ajoutée.
Conçu pour une précision et une fiabilité maximales dans les procédés laser robotisés
Que vous soyez OEM, intégrateur système, ingénieur en automatisation ou responsable de la fiabilité des installations, BizLink vous accompagne dans la conception de systèmes laser robotisés stables qui protègent la précision du faisceau, réduisent les risques d’arrêt et garantissent des performances de production durables.
Évaluons ensemble votre application de soudage laser, de brasage laser ou de découpe laser afin d’identifier des possibilités concrètes d’améliorer la précision, la disponibilité des installations et la durabilité du système.